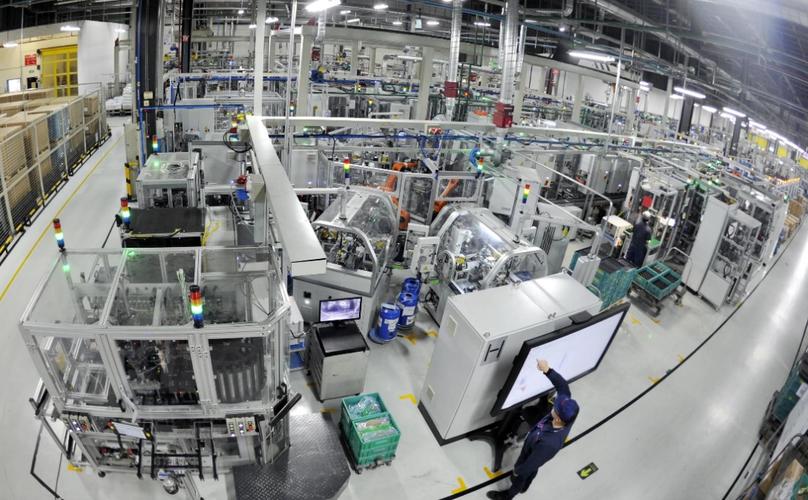
优化工厂生产流水线,实现高效管理 企业精益生产的实践路径
在当今全球化竞争日益激烈的市场环境中,制造型企业面临着成本上升、交付周期缩短、客户需求多样化等多重压力。工厂生产流水线作为企业价值创造的核心环节,其运行效率直接影响着企业的交付能力、产品质量和盈利能力。如何通过科学优化流水线并实现高效管理,已成为企业管理者必须面对的重要课题。
一、流水线优化的核心目标
优化生产流水线并非单纯追求设备运转速度的提升,而是要在质量、成本、交付、安全与士气之间找到最佳平衡。具体而言,流水线优化应围绕以下目标展开:
- 提升产能与效率:通过消除瓶颈工序、减少等待与搬运时间,提高单位时间产出。
- 降低运营成本:减少在制品库存、降低不良品率、优化人力配置,从而控制制造成本。
- 保证质量稳定性:建立标准化作业与防错机制,使质量内建于工序之中。
- 增强柔性应变能力:使流水线能够快速切换品种、适应订单波动,满足个性化需求。
二、当前流水线常见的效率瓶颈
许多工厂在实践中常遇到以下问题,制约了整體效率:
- 工序不平衡:各工位节拍差异大,导致部分工位堆积、部分工位等待。
- 物料供应不及时:线边仓管理混乱,缺料停线频繁。
- 设备突发故障:缺乏预防性维护,非计划停机时间长。
- 信息不透明:生产进度、质量数据依赖人工统计,管理层无法实时决策。
- 人员技能单一:员工只能操作单一工位,缺乏柔性调配能力。
三、优化流水线的五大管理策略
1. 价值流分析与瓶颈突破
运用价值流图(VSM)识别从原材料到成品的全流程增值与非增值活动。重点关注瓶颈工序,通过工序合并、作业改善、增加关键设备或调整人员配置加以突破。遵循约束理论(TOC),以瓶颈的产出节奏驱动整线排产。
2. 标准化作业与线平衡
制定标准化作业指导书(SOP),明确每个工位的作业顺序、标准手持和标准节拍。定期开展线平衡分析,通过ECRS(取消、合并、重排、简化)原则调整工序内容,使各工位作业时间趋近于平均节拍,减少闲置与过量生产。
3. 拉动式生产与准时化物料配送
建立看板管理系统,采取后工序领取的拉动式生产,控制线边库存。同时导入水蜘蛛(Water Spider)物料配送机制,定时定量将所需物料送至线边,减少一线员工离位取料的时间浪费。
4. 全员生产维护与快速换模
推行TPM(全员生产维护),通过日常点检、定期保养和故障预测,将设备故障率降至最低。针对多品种生产,实施SMED(快速换模),将换型时间压缩到个位数分钟,提升流水线对订单变化的响应速度。
5. 数字化管理与持续改善
引入制造执行系统(MES)和andon安灯系统,实时采集产量、质量、设备状态数据,实现异常即时呼叫与快速响应。建立每日分层会议和绩效看板,将KPI分解到班组,激励全员参与Kaizen(持续改善),形成 PDCA 循环管理。
四、高效管理落地的配套机制
优化项目若缺乏管理体系支撑,往往会“优化一时,反弹很快”。因此,企业需同步建设以下机制:
- 目标管理与绩效挂钩:将流水线效率、合格率、交付准时率等指标纳入车间与班组考核。
- 员工多能工培养:通过岗位轮训与技能矩阵,使员工掌握多个工位操作,增强产线柔性。
- 现场5S与目视化管理:保持整洁有序的作业环境,让异常显而易见。
- 跨部门协同机制:生产、计划、采购、品质、设备部门围绕流水线效率协同作战,而非各管一段。
五、持续改进,追求卓越
流水线优化不是一次性的工程,而是一项持续演进的管理实践。企业应当定期开展生产线诊断,运用工业工程(IE)手法、自动化升级和数据分析,不断挖掘改善空间。高层管理者需亲自参与,建立鼓励改善、宽容试错的企业文化,让高效管理内化为组织习惯。
优化工厂生产流水线,本质上是对企业资源配置方式和管理能力的系统升级。只有将技术改善与管理机制创新同步推进,才能使流水线真正实现高效、柔性、稳定的运行,从而在变化莫测的市场中构筑持久的竞争力。高效管理,始于细节,成于坚持。一}
如若转载,请注明出处:http://www.cqcbhr.com/product/10.html
更新时间:2026-10-07 10:53:30