电子企业数字工厂管理系统解决方案 实施效益、管理效率提升与数据驱动
一、引言
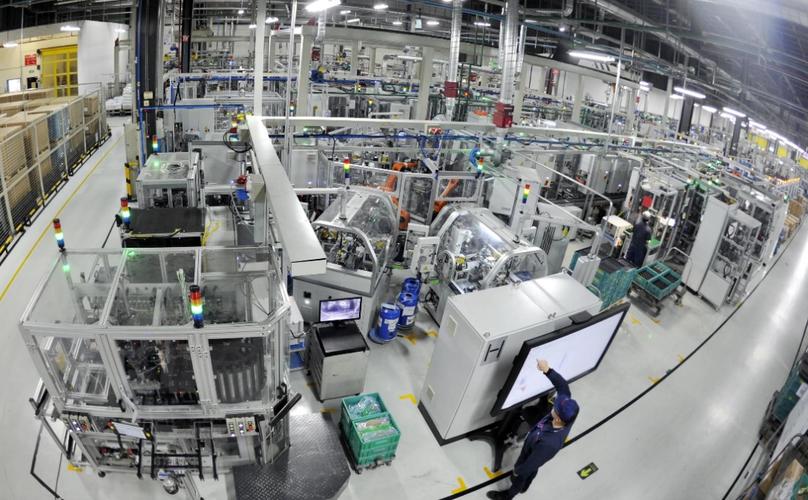
随着电子制造行业竞争日益激烈,产品生命周期缩短、订单碎片化、质量要求严苛,传统依赖人工经验的管理模式已难以满足企业发展需求。数字工厂管理系统通过集成物联网、大数据、人工智能等技术,实现生产过程的数字化、透明化和智能化。本方案旨在为电子企业提供一套完整的数字工厂管理系统,并重点阐述实施效益、管理效率提升及数据驱动企业管理三个核心方面。
二、系统解决方案概述
该数字工厂管理系统以MES(制造执行系统)为核心,向上对接ERP,向下连接设备层,横向整合WMS、QMS、SCADA等子系统,构建统一的数据平台。主要功能模块包括:
- 计划排程:基于有限产能的高级排程,优化订单交付。
- 生产执行:工单管理、物料防错、工艺参数绑定、实时报工。
- 质量管理:SPC统计过程控制、不良品追溯、闭环改善。
- 设备管理:OEE实时监控、预测性维护、远程运维。
- 仓储物流:智能货架、AGV调度、齐套配送。
- 数据看板:多维可视化报表,为管理层提供实时决策依据。
系统采用微服务架构,支持本地/云部署,并提供标准API接口,便于与上下游系统集成。
三、实施效益分析
根据已实施电子企业的数据统计,数字工厂管理系统可带来以下显著效益:
- 生产效率提升:平均提升15%~25%,通过减少换线时间、优化物料流转实现。
- 不良率降低:过程质量监控使不良率下降20%~40%,废品成本显著减少。
- 在制品库存降低:实时可视化管理使在制品库存减少30%~50%,释放流动资金。
- 设备综合效率(OEE)提升:OEE提升10%~20%,减少非计划停机。
- 订单交付周期缩短:从接单到发货周期缩短25%~35%,提高客户满意度。
- ROI:典型项目投资回收期约为12~18个月。
四、管理效率提升路径
数字工厂管理系统从以下几个方面推动管理效率的质变:
- 流程自动化:替代人工录入、纸质报表,数据自动采集与流转,减少重复劳动。例如,报工效率提升80%以上。
- 实时协同:生产、品质、仓储、设备等部门共享同一数据源,异常事件秒级推送,缩短响应时间。
- 精细化管理:按工单、机台、人员、批次进行成本核算与绩效考核,管理粒度从班组细化到工位。
- 决策支持:管理者通过移动端或大屏实时查看生产状态,无需等待班后汇总报表,决策周期从“天”降至“分钟”。
- 持续改善:系统积累的历史数据为精益改善(如六西格玛、PDCA)提供精准输入。
五、数据驱动企业管理
数据是数字工厂的核心资产。系统通过以下方式实现数据驱动的企业管理:
- 数据采集层:利用IoT网关、扫码枪、PLC、传感器等,实现对设备状态、工艺参数、质量数据、人员操作的自动采集。
- 数据整合层:建立统一数据模型,打破ERP、MES、WMS等系统间的数据孤岛,形成“一个事实”。
- 数据分析层:应用BI工具和AI算法进行趋势分析、根因分析、预测分析。例如:
- 通过机器学习预测设备故障,提前维护;
- 利用关联分析发现质量缺陷与工艺参数的隐性关系;
- 基于历史数据优化排程与库存策略。
- 数据应用层:将分析结果反馈到管理闭环。如动态调整生产计划、自动触发补货、更新绩效考核KPI等。
最终形成“感知-分析-决策-执行”的自我优化循环,使企业管理从经验驱动转向数据驱动。
六、
电子企业数字工厂管理系统解决方案不仅是一套IT工具,更是管理模式的变革。其成功实施可带来显著的经济效益和管理效率提升,而数据驱动更将为企业构建持久的竞争优势。建议企业成立由高层牵头的专项小组,分阶段实施:先试点、后推广,从数据采集标准化做起,逐步实现全流程数字化、智能化。同时注重人才培养和组织变革,方能将数字工厂的真正价值最大化。
如若转载,请注明出处:http://www.cqcbhr.com/product/6.html
更新时间:2026-10-07 19:58:04